管道粉尘监测系统有什么特点
文章出处:南京艾伊科技有限公司 人气:-发表时间:2022-10-19 08:54:00
现如今我国工业正处于快速发展的阶段,不过随着GDP增长的同时,国家对环保和安全生产也越来越重视。众所周知,像食品厂、锌铝粉加工厂、烟草厂、茶叶粉末厂等作业环境,一旦粉尘在爆炸极限范围内,遇到火源就会发生破坏力极强的安全事故。为了规避这种风险,相关企业都会安装管道粉尘监测系统。

下面,我们就以南京艾伊科技的AGA6050粉尘仪+JUDD控制器为例,详细介绍一下这类系统有什么特点,到底是否能保障安全生产?
1.采用激光后向散射原理和大动态自适应锁相放大技术,支持实时监控,检测范围更广。
2.电流信号输送距离远,支持RS485和4-20mA两种标准信号,可上传到工控机、PLC、DCS等。
3.产品一体化设计,在线校准,无需维护,外接拂尘装置,省去人工手动除尘步骤。
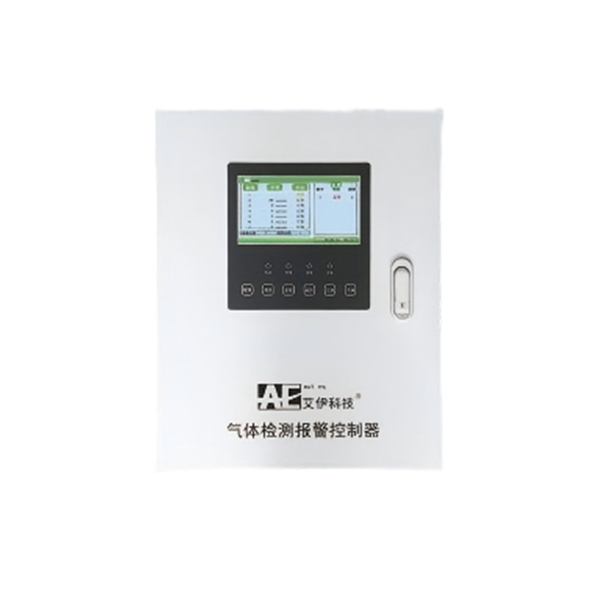
4.管道粉尘监测系统由AGA6050粉尘仪和JUDD控制器组成,支持24小时在线连续监测。
5.粉尘仪是气体和粉尘防爆双认证,防护等级达IP66,可用于爆炸性危险场所。
相对于气体爆炸来说,粉尘因为会触发二次或多次爆炸,不仅会严重污染环境,而且对人员和财产的毁灭性更大。南京艾伊科技生产的管道粉尘监测系统既能用于管道和除尘设备中的粉尘浓度检测,也可以用在车间、仓库中爆炸性粉尘含量检测。如果大家有选购需求,可致电400-025-9821前来咨询。
南京艾伊科技一体化解决方案和气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪等.生产,销售,研发,售后一条龙科技服务商. 咨询热线:400-025-9821
下一篇:钢铁行业为什么要使用防爆激光在线氧气分析仪?上一篇: 工业氧气浓度在线分析仪
此文关键字:气体检测分析仪,粉尘检测仪,气体检测报警仪,氧含量分析仪,可燃气体检测仪
同类文章排行
- 涉硫作业安全防护:硫化氢气体报警器的核心作用与行业应用
- 固定式氧气报警器标定周期与传感器更换要点
- 浙江丽水VOCs治理:可燃气体分析仪保障RTO炉安全运行
- 莆田化工新材料测氧难?一文读懂激光原理氧气分析仪特点
- 氧含量分析系统在制药连续流加氢装置中的应用实践
- 佛山金属加工车间粉尘检测难点解析:激光粉尘仪的技术优势
- 氧分析系统在制药行业连续流加氢装置中的应用
- 湖州精细化工企业加氢装置氧气分析仪怎么选?
- 生物制药行业如何选择可燃气体探测器的检测原理?
- 湖南岳阳化工车间如何选GDS系统?
最新资讯文章
您的浏览历史